液冷板工艺怎么选:搅拌摩擦焊、真空钎焊、埋管、CNC 腔体对比
四种工艺按尺寸、热流密度、承压、成本与交期各有边界:大板选 FSW,芯片级选钎焊 + 紫铜微通道,中等热流密度选埋管,样件与集成结构选 CNC 腔体。
一句话结论:四种工艺按尺寸、热流密度、承压、成本与交期各有边界:大板选 FSW,芯片级选钎焊 + 紫铜微通道,中等热流密度选埋管,样件与集成结构选 CNC 腔体。
- 先看四个问题
- 按尺寸:长边 700 mm 是分界
- 按热流密度:50 W/cm² 是分界
- 按承压与介质
- 按批量与交期
- 对比表
先看四个问题
选工艺之前先回答四个问题:板有多大、热流密度多高、工作压力多少、批量多大。这四个答案基本决定了工艺,剩下的是成本与交期的权衡。东吉热控四种工艺在惠州同一工厂内完成,可以按同一份图纸给出不同工艺的报价对比。
按尺寸:长边 700 mm 是分界
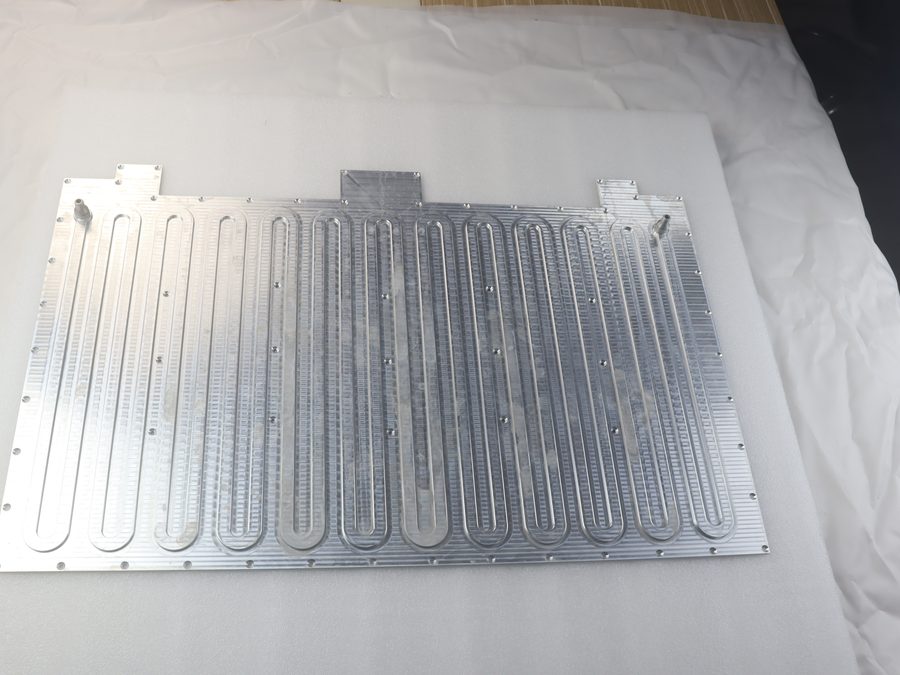
长边超过 700 mm 的储能 PACK 底板、数据中心大板,首选搅拌摩擦焊液冷板:固相焊接,无钎料、无气孔,热输入低于熔焊,大板变形小;储能标准品 1P104S 做到 2180×790 mm。600 mm 以内、流道复杂或多层的板选真空钎焊液冷板,一次炉内钎焊完成所有接缝。
按热流密度:50 W/cm² 是分界
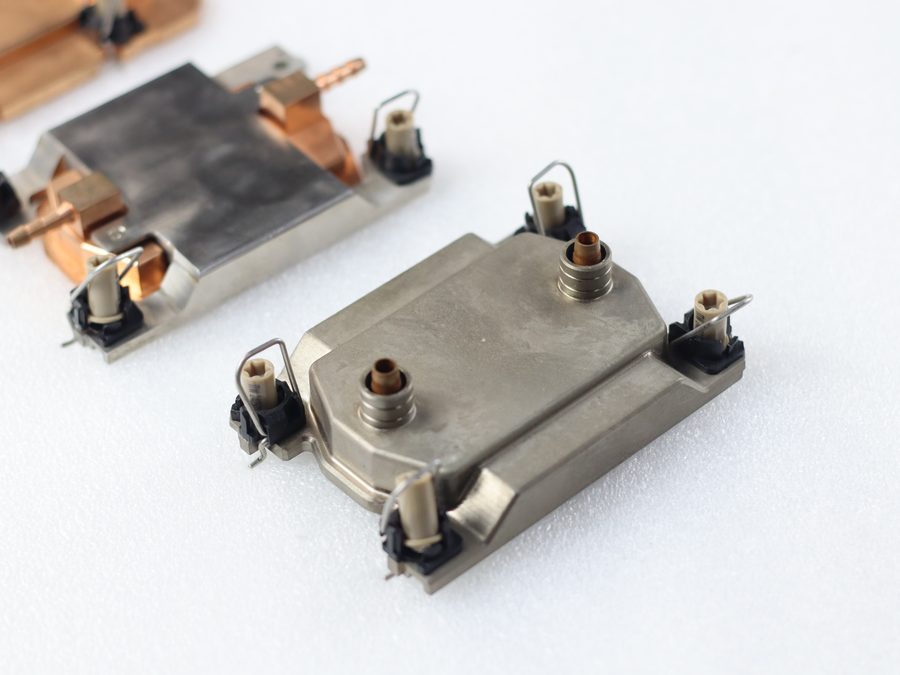
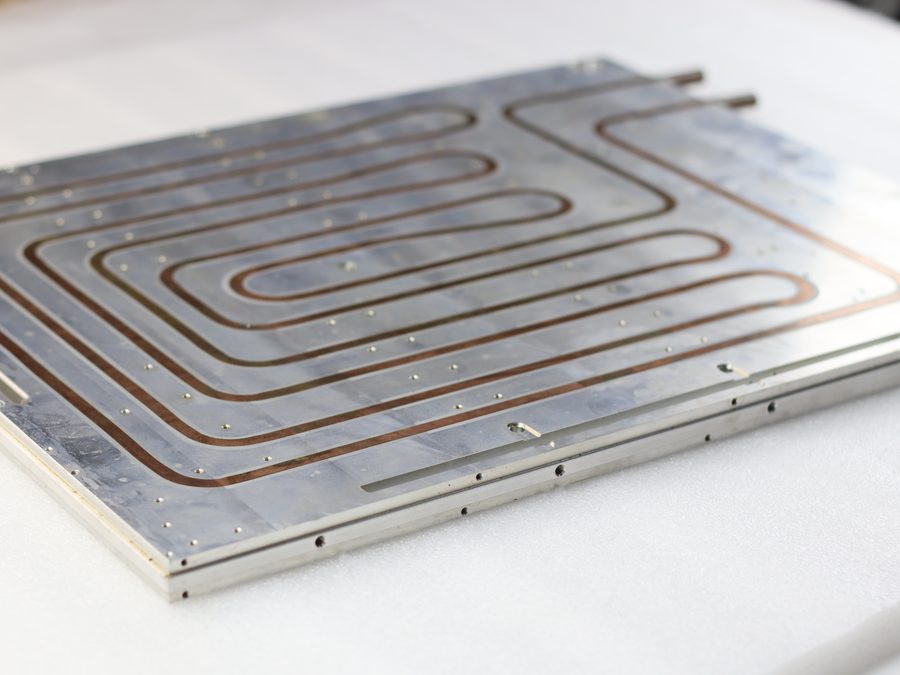
芯片级热流密度超过约 50 W/cm² 时,用紫铜微通道 + 真空钎焊或 TLP 扩散焊,CPU 液冷板与GPU 液冷板全部属于这一类;IGBT、电源、激光、储能等中等热流密度(5–30 W/cm²)用埋管式水冷板或铝合金钎焊板即可,热阻余量足够而成本更低。
按承压与介质
FSW 与真空钎焊标准品承压 1 MPa,储能 FSW 板爆破实测 4.5 MPa 以上。埋管板的冷却液只在整根铜管内流动,没有焊缝泄漏路径,适合对泄漏零容忍的电源与激光设备,常规工作压力 ≤ 1 MPa。介质为去离子水或有洁净要求时,用不锈钢或紫铜镀镍流道,见半导体设备液冷板。
按批量与交期
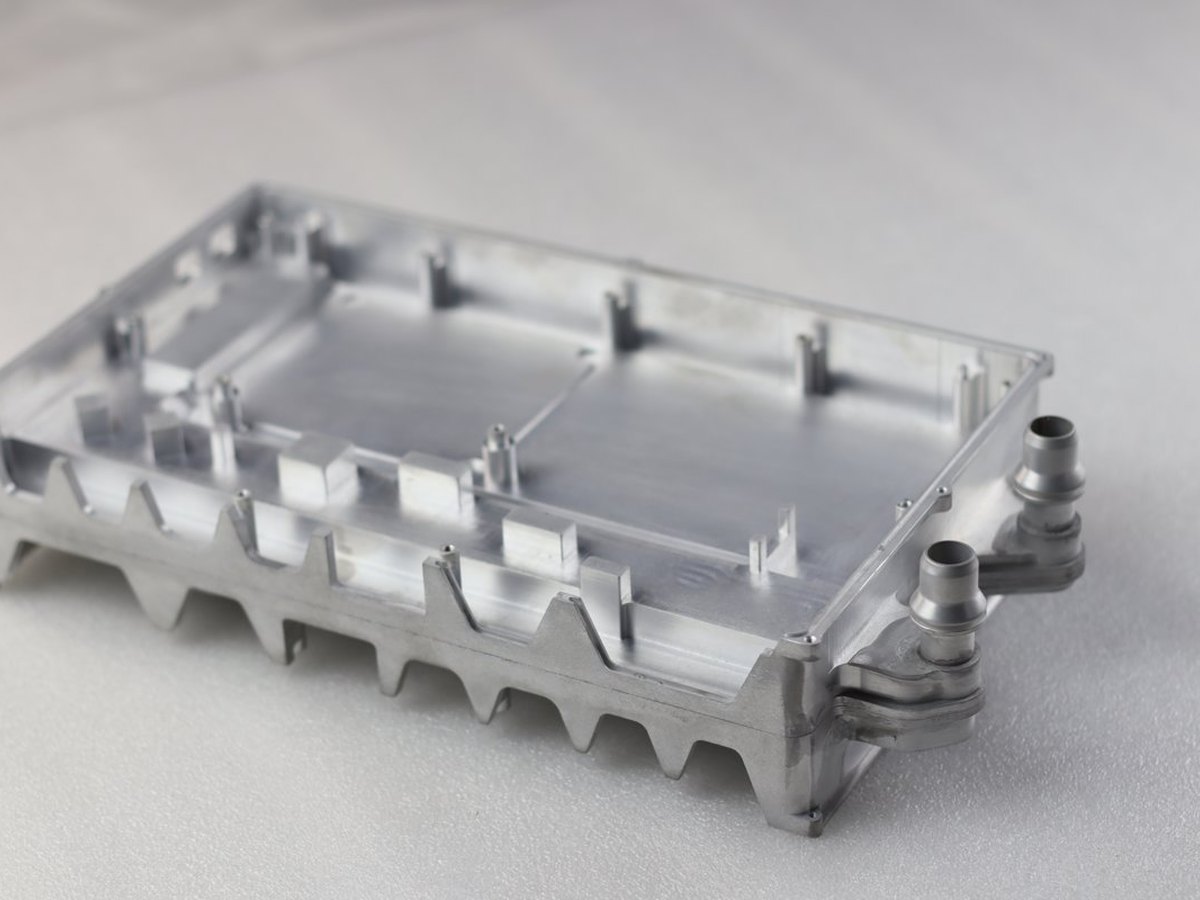
样件与年量几百台以内,CNC 一体腔体冷板无模具、10–15 天出样,适合域控壳体、设备腔体这类结构与流道一体的件;量产转压铸或型材 + FSW,单件成本下降。埋管板单价最低、交期最短;FSW 居中;真空钎焊多层板与紫铜微通道最高。从样品到千片级,单价通常下降 40–60%。
对比表
| 工艺 | 常规尺寸 | 承压 | 热流密度 | 相对单价 | 典型应用 |
|---|---|---|---|---|---|
| 搅拌摩擦焊 | 200–1500 mm(大板 2180 mm) | 高(爆破 ≥ 4.5 MPa) | 中 | 中 | 储能 PACK 底板、数据中心大板、型材冷板封口 |
| 真空钎焊 | 50–600 mm | 中高(1 MPa) | 高 | 高 | GPU / CPU 冷板、IGBT 内流道、多层复杂流道 |
| 埋管 | 100–1200 mm | 中(≤ 1 MPa) | 中低 | 低 | IGBT、电源、激光、医疗设备 |
| CNC 腔体 | 按图纸 | 高 | 中 | 中高(无模具) | 域控壳体、设备腔体、样件与小批量 |
常见的三个误区
一是把钎焊当默认选项:大板钎焊变形与成本都高,FSW 更合适。二是中等热流密度也用紫铜微通道:热阻余量浪费在成本上,铝板埋管或钎焊就够。三是样件就开压铸模:先用 CNC 腔体验证热性能与水路匹配,定型后再开模,样件结果可直接沿用。
功率、进液温度、流量、空间与年用量,24 小时内回复价格区间与工艺建议。
为什么选东吉热控
四种液冷板工艺同厂自产,34 款液冷标准品与整机组件有实测数据,热设计、CFD 到氦检漏在惠州 30,000 ㎡ 工厂内完成;上传图纸 24 小时价格区间、48 小时 DFM 初评。