一句话结论:真空钎焊液冷板是把底板、流道芯与盖板在真空炉中一次钎焊成形的冷板,无助焊剂残留,可做 0.3 mm 起的微通道和多层叠板,适合流道复杂或薄壁的显卡冷板与 IGBT 内流道板。东吉热控 IGBT 10 kW 真空钎焊标准品实测:纯水 20 LPM、流阻 50 kPa,进液 38 ℃ 时表面 56 ℃ 以内,承压 1 MPa。
- 结构:铲齿微通道 / 扰流柱 / 多层叠板,微通道 0.3 mm 起
- 4 款铝合金标准品:368 W – 10 kW,承压 1 MPa
- IGBT 10 kW:纯水 20 LPM / 50 kPa,进液 38 ℃ 表面 56 ℃ 以内
- 热阻折算与温升计算方法(计算值)
- 每片氦检漏与耐压
适用场景
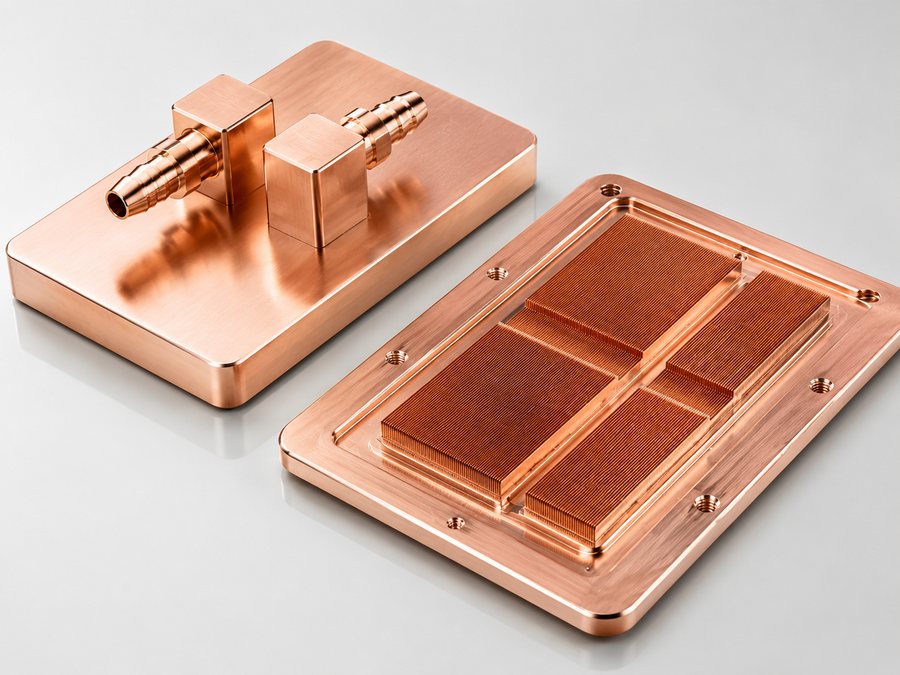
铲齿微通道芯片冷板
底板铲齿 + 盖板钎焊,GPU / CPU 高热流密度。
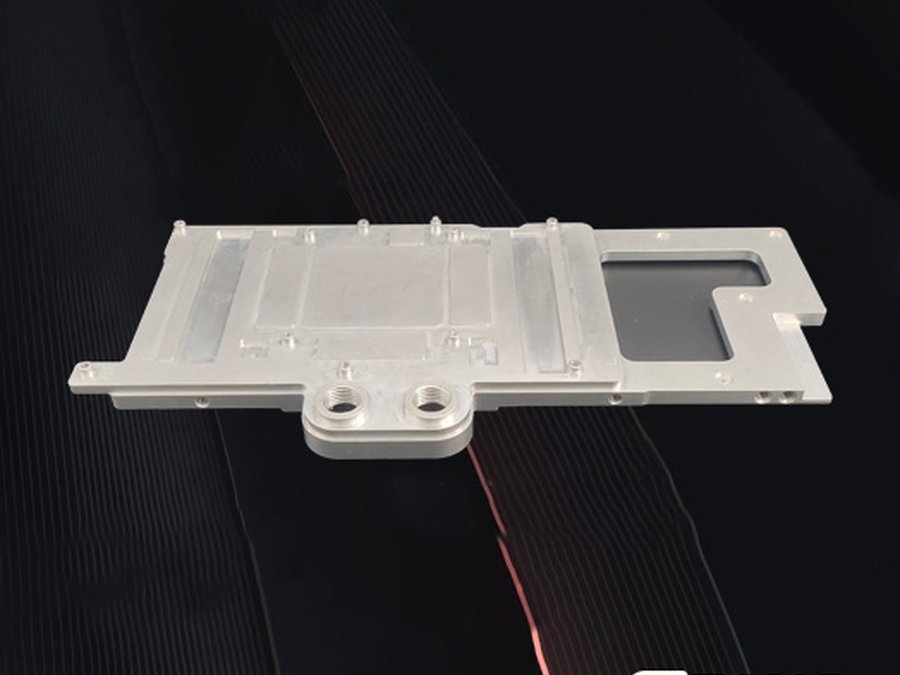
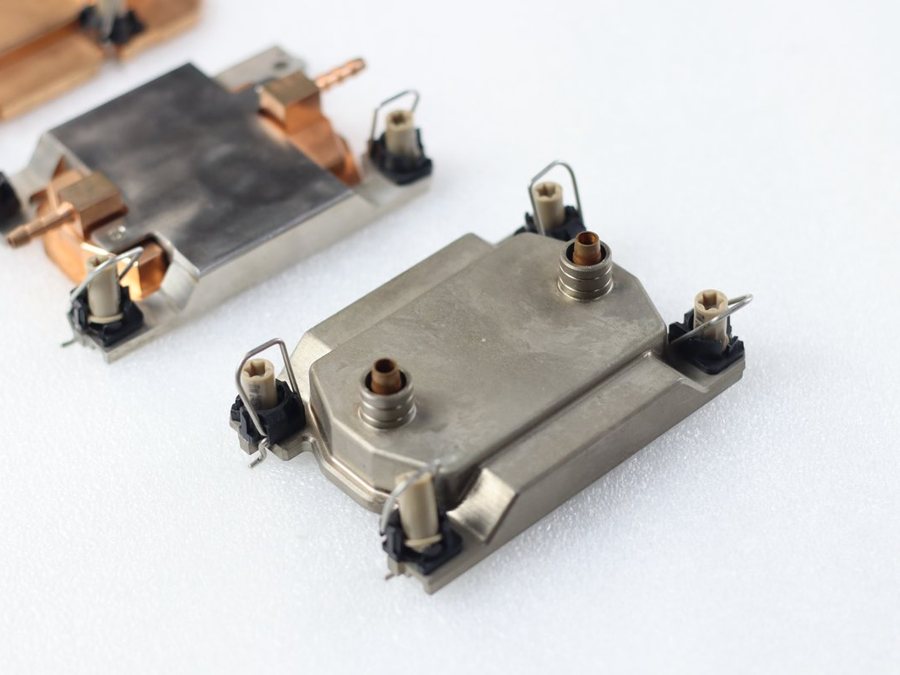
3080 双宽显卡冷板
铝合金真空钎焊,368 W,5 LPM。
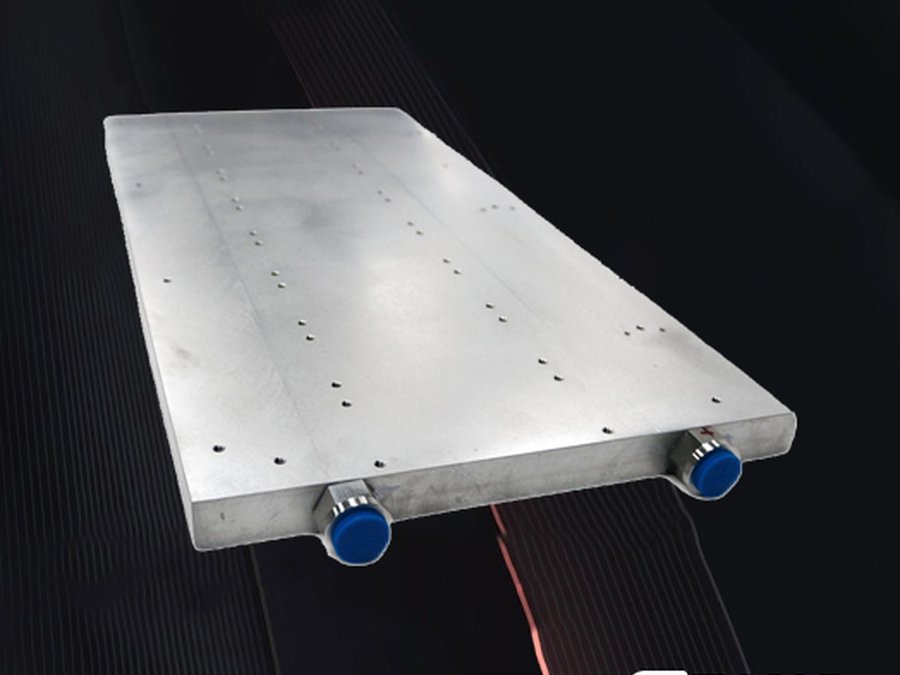
IGBT 10 kW 内流道板
铝合金真空钎焊,610×300 mm。
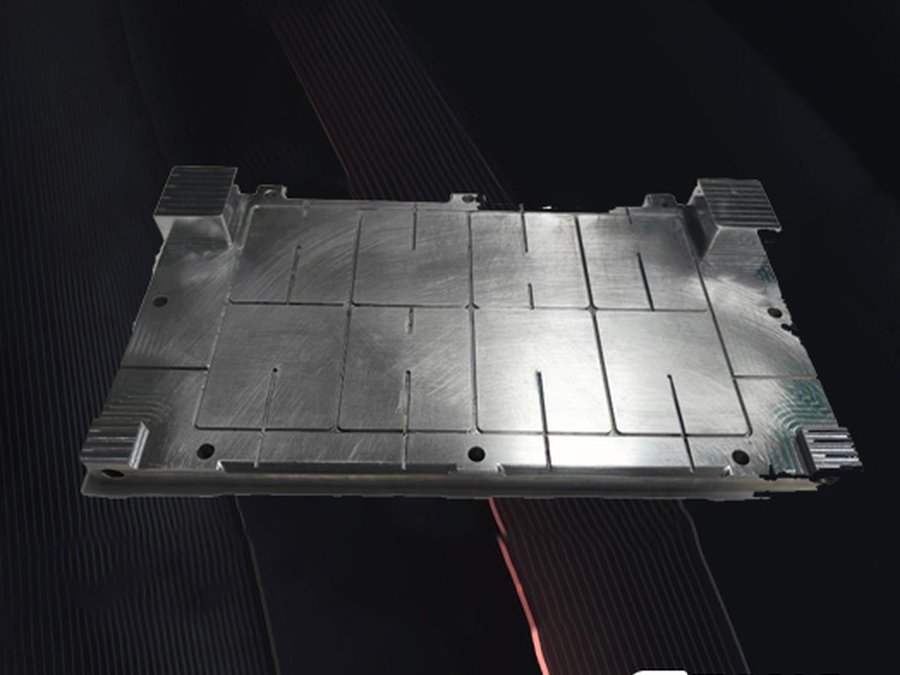
MOS 车载变流器冷板
真空钎焊铝板,278×155×30。
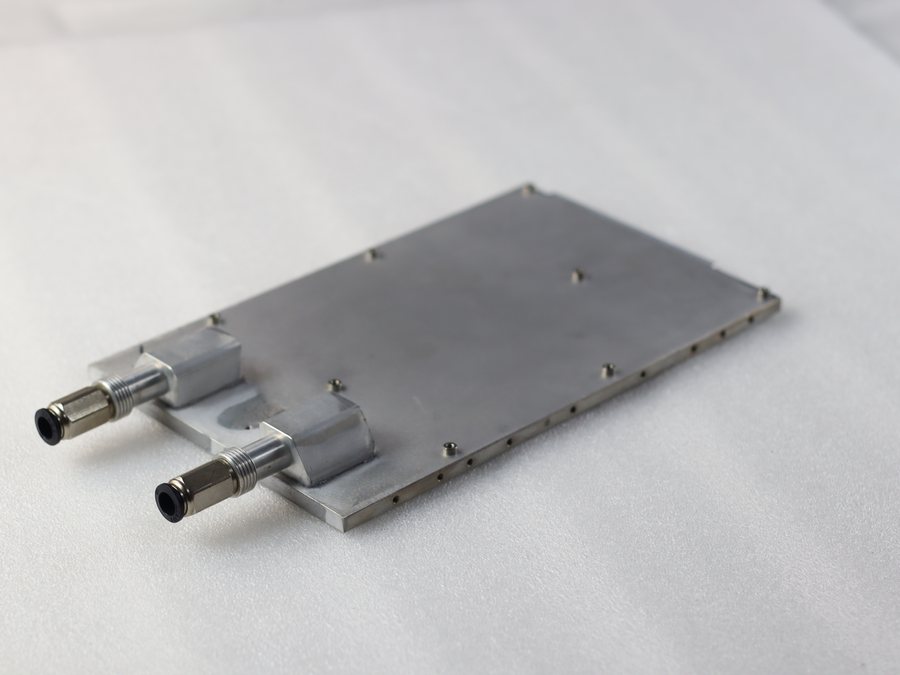
薄型钎焊冷板
侧向接头薄板,服务器内部。
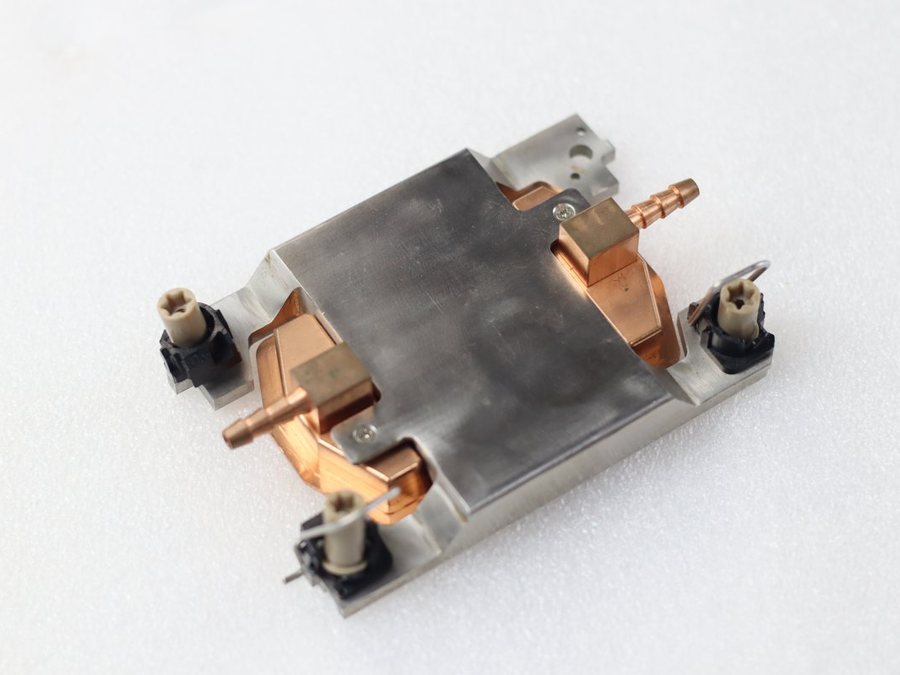
铜底镀镍盖板
紫铜底 + 镀镍盖板钎焊。
参数表
| 项目 | 常规范围 | 说明 |
|---|---|---|
| 材质 | 6061 / 3003 铝、紫铜、铜铝复合 | |
| 流道 | 铲齿微通道 / 扰流柱 / 多层叠板 | 微通道 0.3 mm 起 |
| 尺寸 | 50–600 mm | 按图纸确认 |
| 承压 | 1 MPa 标准 | 可更高 |
| 表面 | 镀镍 / 阳极氧化 | |
| 检测 | 氦检漏、耐压、流阻 | |
| 标准品功率 | 368 W – 10 kW(4 款) | 实测工况见下表 |
| 标准品介质 | 纯水、45% 丙二醇水溶液、56% 乙二醇水溶液 | 按项目介质设计 |
| 打样 | 样品 4–6 周(含设计与仿真) | 量产首件 6–8 周 |
常规范围按图纸确认;下方为 4 款铝合金真空钎焊标准品实测工况与计算示例。
真空钎焊标准品实测工况
| 料号 | 名称 | 应用 | 材质 | 功率 | 介质 | 进液温 | 表面温 | 流量 / 流阻 | 承压 | 尺寸 (mm) |
|---|---|---|---|---|---|---|---|---|---|---|
| T-HS202312 | 3080 双宽液冷板 | GPU 单卡 | 铝合金 | 368 W | 纯水 | 40 ℃ | <52 ℃ | 5 LPM / 9 kPa | 1 MPa | 267×122.2×19.8 |
| T-HS202313 | IGBT 液冷板 10 kW | 电力 IGBT | 铝合金 | 10 kW | 纯水 | 38 ℃ | <56 ℃ | 20 LPM / 50 kPa | 1 MPa | 610×300×25 |
| T-HS202334 | IGBT 液冷板 2.5 kW×2 | 电力 IGBT | 铝合金 | 2500 W×2 | 45% PGW | 65 ℃ | <70 ℃ | 6 LPM / 60 kPa | 1 MPa | 177×126×40 |
| T-HS202314 | MOS 液冷板 | 车载牵引变流器 | 铝合金 | 2500 W | 56% EGW | 55 ℃ | <65 ℃ | 6.5 LPM / 12 kPa | 1 MPa | 278×155×30 |
| EGW = 乙二醇水溶液,PGW = 丙二醇水溶液。表中为标准品实测工况(来源:东吉热控标准品实测数据,与 GPU / CPU / IGBT 等产品页一致)。 | ||||||||||
T-HS202312 · 3080 双宽
368 W,纯水 5 LPM / 9 kPa,267×122.2×19.8 mm。
T-HS202313 · IGBT 10 kW
纯水 20 LPM / 50 kPa,610×300×25 mm。
T-HS202314 · MOS 2.5 kW
56% 乙二醇水溶液 6.5 LPM / 12 kPa,278×155×30 mm。
真空钎焊液冷板的热阻怎么算?
用“表面温度 − 进液温度”除以总功率,就得到按整板总功率折算的热阻上限。以 3080 双宽标准品为例:(52 − 40) ÷ 368 ≈ 0.0326 ℃/W(计算值,非实测);IGBT 10 kW 板为 (56 − 38) ÷ 10000 ≈ 0.0018 ℃/W(计算值)。4 款标准品的折算结果如下。
| 料号 | 名称 | 表面 − 进液 | 总功率 | 折算热阻(计算值) |
|---|---|---|---|---|
| T-HS202312 | 3080 双宽液冷板 | 12 ℃ | 368 W | 0.0326 ℃/W |
| T-HS202313 | IGBT 液冷板 10 kW | 18 ℃ | 10,000 W | 0.0018 ℃/W |
| T-HS202334 | IGBT 液冷板 2.5 kW×2 | 5 ℃ | 5,000 W | 0.0010 ℃/W |
| T-HS202314 | MOS 液冷板 | 10 ℃ | 2,500 W | 0.0040 ℃/W |
| 表面温度按实测上限取值,折算热阻 =(表面 − 进液)÷ 总功率,计算值,非实测;各型号介质、流量、热源面积不同,只用于同一项目内比较,不可跨型号排名。 | ||||
冷却液经过钎焊板会升温多少?
纯水工况下,冷却液温升 = 功率 ÷(质量流量 × 比热),纯水密度取 997 kg/m³、比热取 4.18 kJ/(kg·K)。3080 双宽板 368 W、5 LPM 时温升约 1.1 ℃,IGBT 10 kW 板 20 LPM 时温升约 7.2 ℃(均为计算值,非实测)。乙二醇、丙二醇水溶液比热低于纯水,同样流量下温升更高,需按介质物性另算。
什么时候选真空钎焊,什么时候改选其他工艺?
流道复杂、多流道或薄壁的铝合金冷板选真空钎焊;长边 700 mm 以上的大板改选搅拌摩擦焊,多模块并排且成本优先改选埋管。下表的依据是东吉热控已公开实测工况的标准品工艺分布。
| 工况 | 推荐工艺 | 本公司标准品依据 |
|---|---|---|
| 铝合金显卡冷板、车载 MOS 冷板,多流道 | 真空钎焊 | T-HS202312、T-HS202314 |
| 单模块 IGBT 内流道大板(610×300 mm 级) | 真空钎焊 | T-HS202313、T-HS202334 |
| 紫铜 CPU / GPU 芯片冷板 | 多为 TLP 扩散焊 | 23 款标准品,见 液冷板工艺怎么选 |
| 长边 700 mm 以上的大板 | 搅拌摩擦焊 | 见 搅拌摩擦焊液冷板 |
| 多模块并排、成本优先 | 埋管 | 见 埋管式水冷板 |
钎焊液冷板询价需要准备哪些信息?
至少提供热源功率与分布、冷却介质与进液温度、可用流量与允许流阻、外形与接口、工作压力和年用量六项;有图纸或 STEP 文件可一并上传。完整清单见 液冷板询价清单,样品 1 件起可评估。
工艺与检测
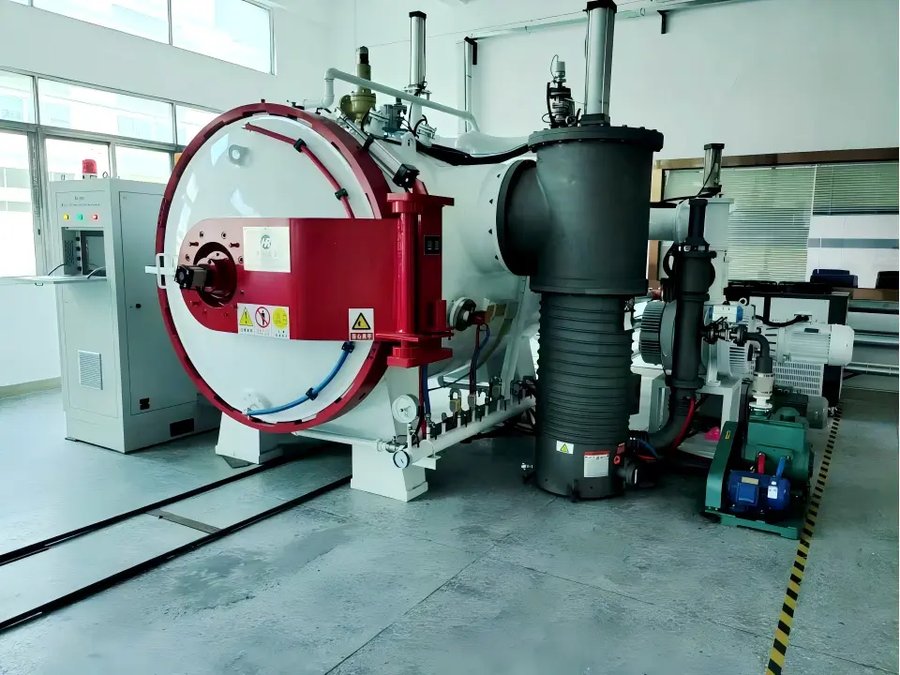
真空炉整体钎焊
钎料预置后底板、流道芯与盖板入真空炉一次钎焊,无助焊剂残留,内流道洁净。
铲齿微通道与多层叠板
底板铲齿或扰流柱作为流道芯,可多层叠板,微通道 0.3 mm 起。
检测
每片氦检漏与耐压,微通道流阻实测;可提供热阻、泄漏、平面度检测报告。
注明功率、流量、进液温度和年用量,工程师给出工艺建议与热仿真初判。
相关型号方案
案例
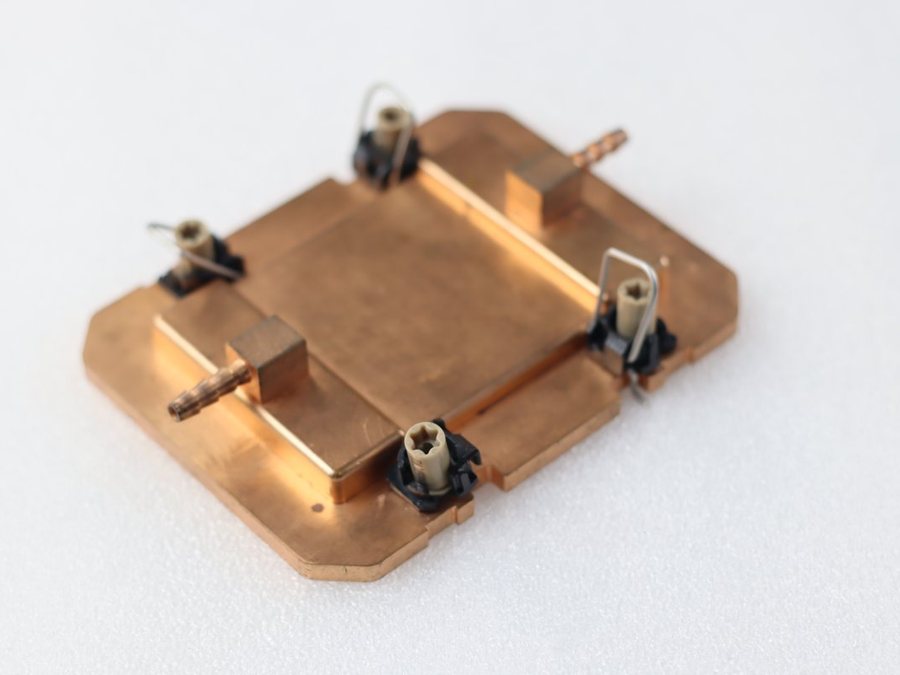
紫铜 GPU 冷板
某 AI 服务器项目:紫铜铲齿微通道冷板批量。
IGBT 内流道板
某 PCS 项目:10 kW 真空钎焊板。
关于真空钎焊液冷板的常见问题
真空钎焊液冷板和搅拌摩擦焊怎么选?
流道复杂、多流道、薄壁或多层叠板选真空钎焊;长边 700 mm 以上的大板选搅拌摩擦焊。东吉热控 4 款真空钎焊标准品尺寸在 177–610 mm 之间。
真空钎焊液冷板的热阻怎么算?
用表面温度减进液温度,再除以总功率。IGBT 10 kW 标准品 (56 − 38) ÷ 10000 ≈ 0.0018 ℃/W,为按整板总功率折算的计算值,非实测。
真空钎焊液冷板能承受多大压力?
东吉热控 4 款真空钎焊标准品承压均为 1 MPa,每片出厂做氦检漏与耐压;更高承压按图纸评估。
钎焊会残留助焊剂吗?
不会。真空钎焊不用助焊剂,内流道洁净。
能做紫铜钎焊吗?
能,紫铜底板 + 镀镍盖板或铜铝复合。
打样和量产交期?
定制款样品 4–6 周(含设计与仿真),量产首件 6–8 周;询价由热工程师审阅并回复价格区间。