一句话结论:自动驾驶域控制器液冷板(域控液冷壳体)是把智驾域控制器或中央计算单元的壳体做成带内部流道的冷板,SoC、内存与电源芯片通过凸台和导热界面把热量传入流道,由整车 35–65 ℃ 冷却回路带走。整机功耗超过 100–150 W、密闭 IP67 壳体内无法对流时采用。东吉热控用压铸铝或 CNC 铝壳体一体成形凸台、密封面与流道,搅拌摩擦焊盖板封合,SoC 位平面度单独控制,按整车流量做 CFD 温差与流阻预估,每件氦检漏、耐压,惠州工厂自产。
- 适用:整机 100 W 以上双 SoC / 四 SoC 域控、舱驾一体 CCU、Robotaxi 计算平台
- 结构:压铸铝 / CNC 铝壳体 + FSW 盖板封流道,凸台、密封槽、水嘴一体
- 工况:进液 35–65 ℃、50% 乙二醇水,-40~105 ℃ 环境,IP67
- 实测参考:4 款标准品在 50–65 ℃ 乙二醇 / 丙二醇进液下,表面温度只比进液高 5–10 ℃
- 热设计:按整车流量做 CFD,输出 SoC 温升与流阻曲线
- 检测:氦检漏、耐压、三坐标平面度全检;爆破、振动、冷热冲击抽检
- 交期:CNC 样件 4–6 周;压铸 + FSW 量产模具 6–8 周;样品 1 件起可评估
域控制器液冷的三个难点
功耗越过 100 W,被动散热不够用
L2 级域控 30–80 W 靠壳体自然散热;双 SoC 500 TOPS 级、四 SoC 1000 TOPS 级智驾域控与舱驾一体中央计算单元整机功耗越过 100–150 W,密闭 IP67 壳体内没有对流,只能把热量导入整车冷却回路。液冷壳体在 SoC 正下方布置流道,把 SoC 结温控制在目标裕度内。
冷却液温度高、流量分配受限
域控接的是整车电子回路,进液 35–65 ℃,远高于数据中心,且与电驱 / 电池共用流量。流道要在小流量、高进液温度下仍压住 SoC 温升,同时流阻不能抢占其他部件的流量份额。东吉热控按整车水路给定流量做 CFD,输出温差与流阻曲线。
壳体一体化与车规可靠性
域控壳体同时承担结构、EMC 屏蔽、IP67 密封与散热,SoC、内存、电源芯片高度不一需要凸台分层贴合;压铸 / CNC 一体成形凸台与密封槽,FSW 盖板封流道,减少零件与泄漏界面。-40~105 ℃、冷热冲击、随机振动、盐雾与 100 bar 水射流工况下,每件氦检漏、耐压,平面度三坐标全检并追溯批次。
平台 / 型号适配清单
| 域控类型 | 算力平台 / 整机功耗 | 推荐散热方式 | 东吉热控方案要点 |
|---|---|---|---|
| L2 / L2+ 域控 | 单 SoC,整机 30–80 W | 壳体自然散热 / 热管 | 无需液冷;东吉热控提供压铸散热壳体与均热板 |
| L2++ / 高速 NOA 域控 | 单 SoC 高算力平台,整机 80–150 W | 强化被动 / 风冷 / 液冷三选一 | 小空间或高环境温度时转液冷壳体 |
| 城区 NOA / 舱驾一体 | 双 SoC 或单 Thor 级平台,整机 150–300 W | 液冷壳体 | SoC 正下方并联流道,多凸台分层贴合 |
| Robotaxi / L4 计算平台 | 四 SoC 1000 TOPS 级,整机 300 W 以上 | 液冷壳体 + 电源冷板 | 双回路或串联流道,功率电源单独冷板 |
| 中央计算单元 CCU | 舱驾泊一体,多板叠层 | 液冷壳体 + 导冷框架 | 多层板导冷到壳体流道,见导冷板 |
| 电驱 / OBC 控制器 | IGBT / SiC 模块 | 钎焊 / 埋管冷板 | 见 IGBT 水冷板页 |
推荐工艺矩阵
| 批量 / 工况 | 推荐工艺 | 备选 | 说明 |
|---|---|---|---|
| 样件 / 小批量(<500 台) | ★★★ CNC 一体壳体 + FSW 盖板 | ★★ CNC 壳体 + 真空钎焊 | 无模具,DFM 后 4–6 周出样 |
| 中批量(500–2 万台 / 年) | ★★★ 压铸壳体 + FSW 盖板 | ★★ 压铸壳体 + 埋管 | 压铸模 + FSW 夹具,单件成本下降 |
| 大批量(>2 万台 / 年) | ★★★ 压铸壳体 + FSW 盖板 | ★★ 压铸 + 冲压钎焊冷板嵌装 | 自动化 FSW 线,节拍与追溯 |
| 超高热流(SoC 局部 >50 W/cm²) | ★★★ 壳体 + 紫铜微通道嵌块 | ★★ 壳体 + 均热板 | 紫铜嵌块钎焊在 SoC 位 |
整车回路的高进液温度下,液冷板实测温升有多大?
在 50–65 ℃ 进液、乙二醇或丙二醇水溶液的条件下,东吉热控 4 款铝合金 / 紫铜标准品实测表面温度只比进液温度高 5–10 ℃。这组工况与智驾域控接入的整车电子回路(进液 35–65 ℃、50% 乙二醇水)接近,可作为域控液冷壳体流道设计的起点;功率模块冷板面积大、热量分散,折算热阻明显低于热量集中的芯片级冷板,域控 SoC 位更接近后两行。
| 料号 | 名称 | 工艺 · 材质 | 功率 | 介质 | 进液温 | 表面温 | 流量 / 流阻 | 表面 − 进液 | 折算热阻(计算值) |
|---|---|---|---|---|---|---|---|---|---|
| T-HS202314 | MOS 液冷板(车载牵引变流器) | 真空钎焊 · 铝合金 | 2500 W | 56% EGW | 55 ℃ | <65 ℃ | 6.5 LPM / 12 kPa | 10 ℃ | 0.0040 ℃/W |
| T-HS202334 | IGBT 液冷板 2.5 kW×2 | 真空钎焊 · 铝合金 | 2500 W×2 | 45% PGW | 65 ℃ | <70 ℃ | 6 LPM / 60 kPa | 5 ℃ | 0.0010 ℃/W |
| T-HS202303 | A100 / A800 单宽液冷板 | 搅拌摩擦焊 · 铝合金 | 350 W | 57% EGW | 50 ℃ | <55 ℃ | 1.5 LPM / 9 kPa | 5 ℃ | 0.0143 ℃/W |
| T-HS202321 | L40 液冷板 | 搅拌摩擦焊 · 紫铜 | 270 W | 40% EGW | 50 ℃ | <56 ℃ | 0.8 LPM / 3 kPa | 6 ℃ | 0.0222 ℃/W |
| EGW = 乙二醇水溶液,PGW = 丙二醇水溶液。实测工况来源:东吉热控标准品实测数据(与真空钎焊液冷板、搅拌摩擦焊液冷板产品页一致);折算热阻 =(表面温度 − 进液温度)÷ 总功率,为计算值,非实测。 | |||||||||
域控 SoC 位温度怎么粗估?
用“进液温度 + 功率 × 折算热阻”先估出冷板表面温度,再加导热界面与芯片封装的温升,与 SoC 结温上限比较。下表是按本页标准品数据做的示例,用于询价前判断液冷余量是否够用,不代替 CFD。
| 估算步骤 | 算式 | 示例(计算值,非实测) |
|---|---|---|
| ① 定工况 | 整车给定进液温度、分配流量、允许压降 | 假设进液 65 ℃(电子回路上限),SoC 区合计 200 W |
| ② 取冷板热阻 | 同类结构标准品的折算热阻作起点 | 取单卡 GPU 级 0.0143–0.0222 ℃/W(上表 T-HS202303、T-HS202321) |
| ③ 算冷板表面温度 | 进液温度 + 功率 × 折算热阻 | 65 + 200 × 0.0143 ≈ 67.9 ℃;65 + 200 × 0.0222 ≈ 69.4 ℃ |
| ④ 核对结温余量 | 表面温度 + 导热界面温升 + 封装温升,对比 SoC 结温上限 | 界面与封装温升按 SoC 规格书与 TIM 厚度另算;余量不足时加密 SoC 位流道或嵌紫铜块 |
| 200 W 为示例假设,取自上方“城区 NOA / 舱驾一体”档 150–300 W;域控壳体流道、凸台结构与标准品不同,最终以 CFD 与样件热测为准。 | ||
注明功率、流量、进液温度和年用量,工程师给出工艺建议与热仿真初判。
相关产品
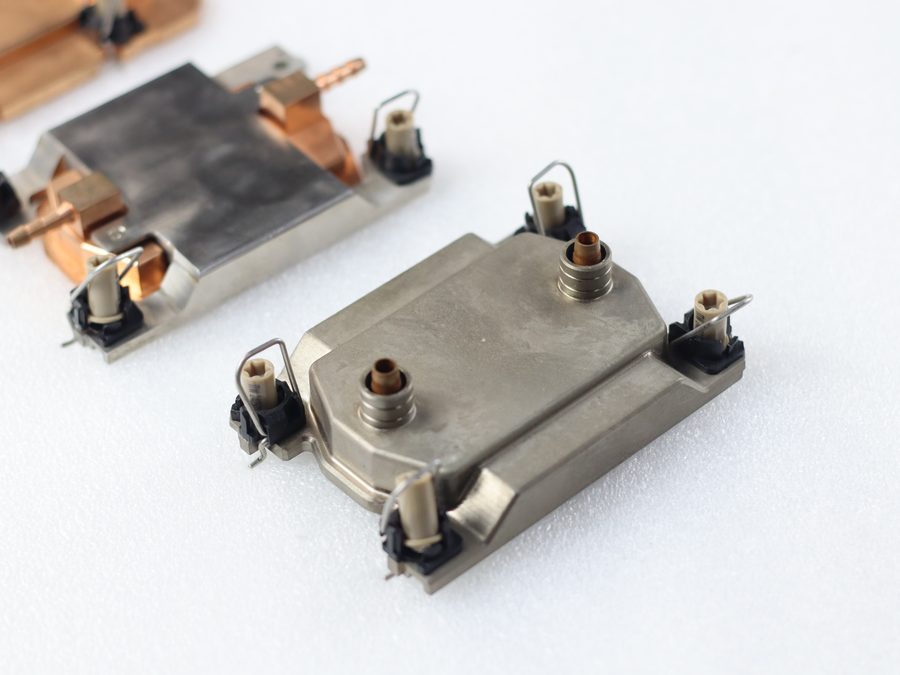
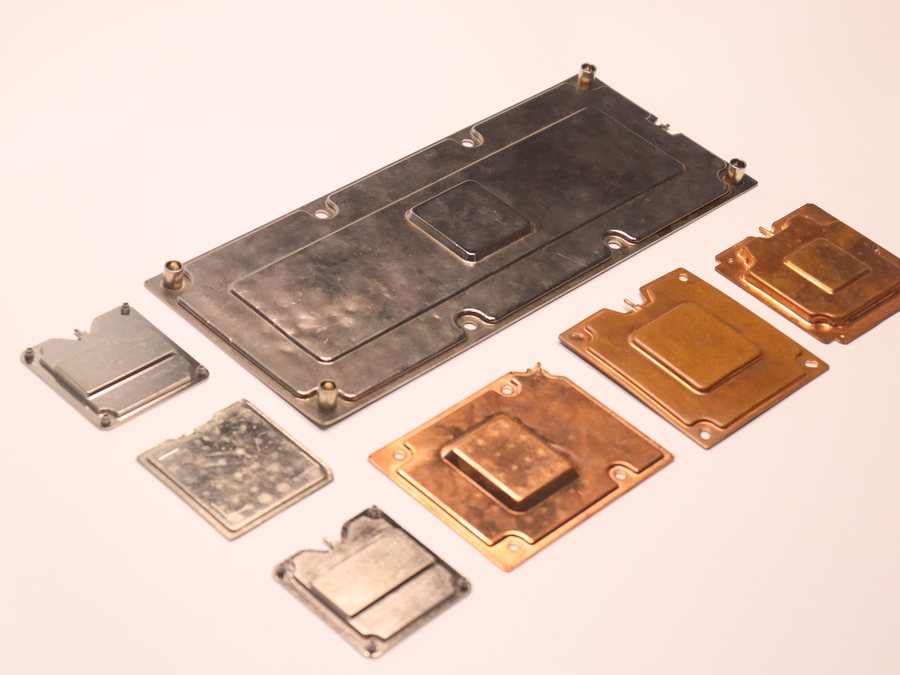
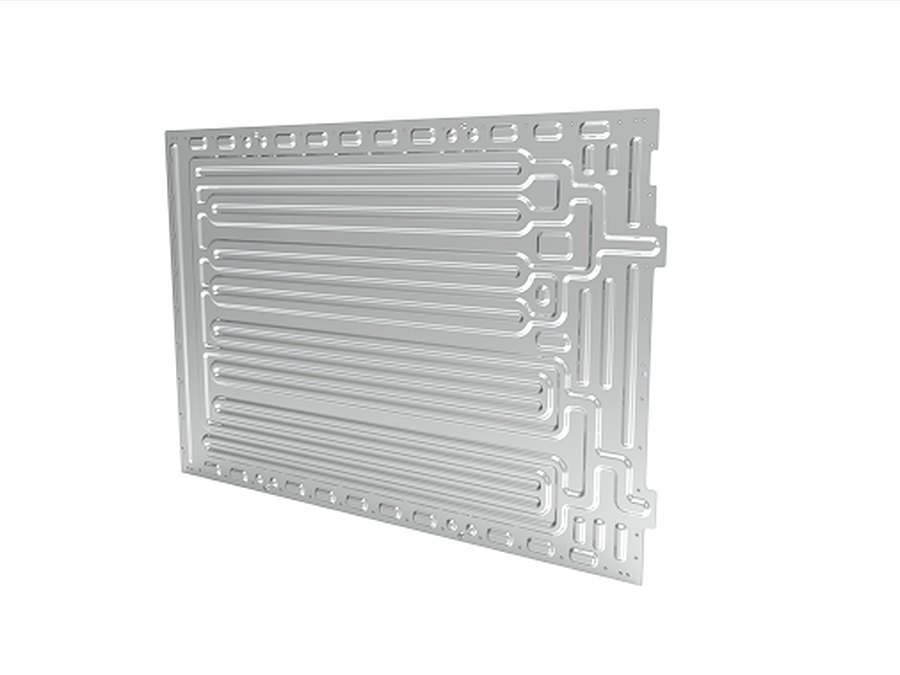
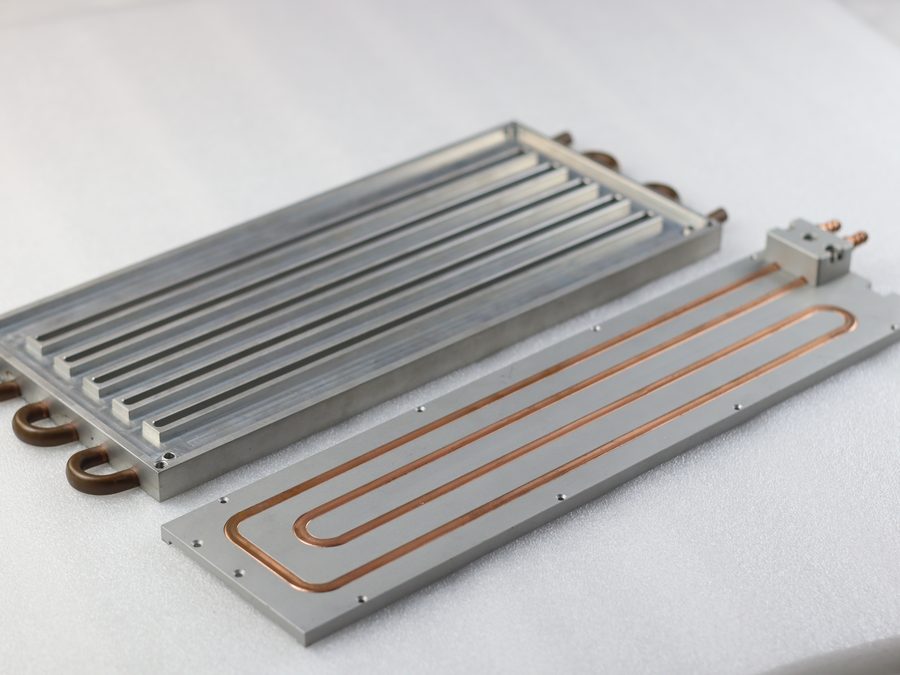
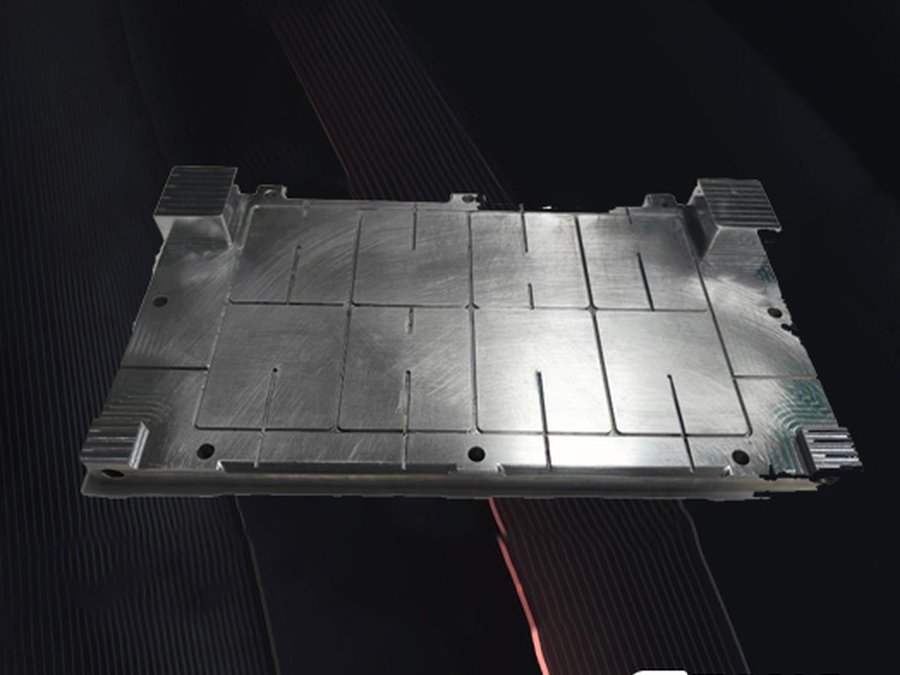
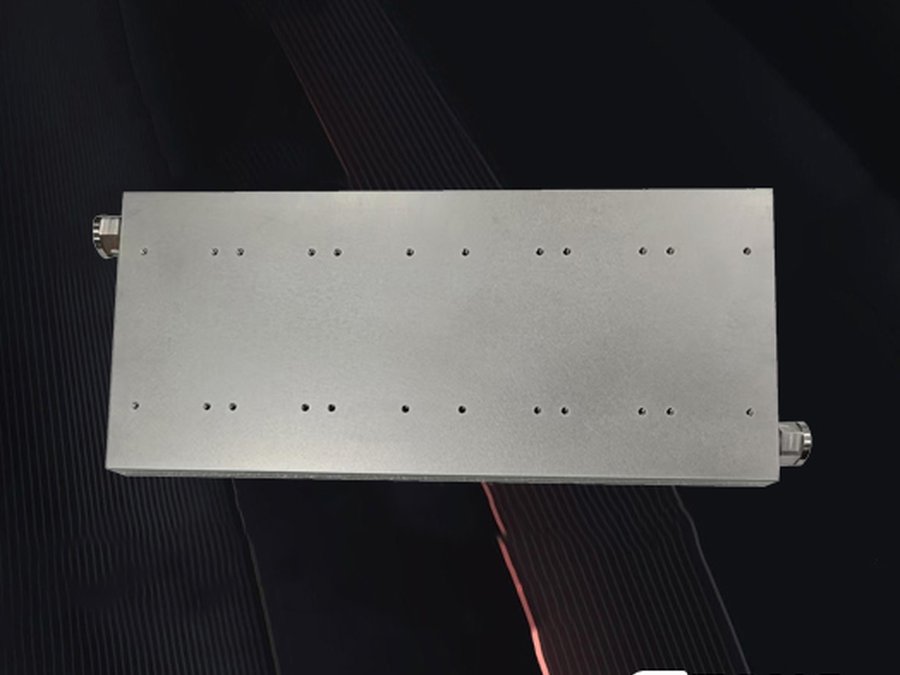
案例
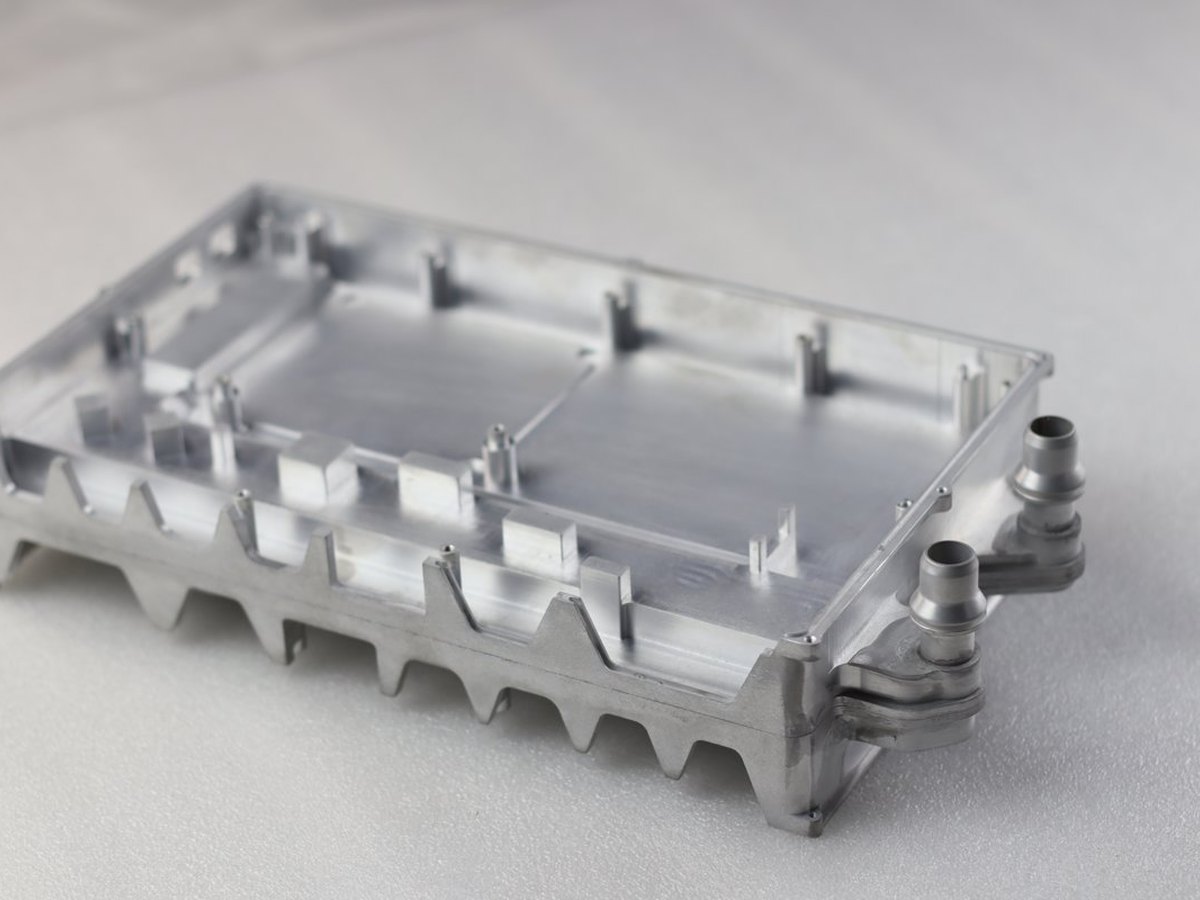
智驾域控液冷壳体
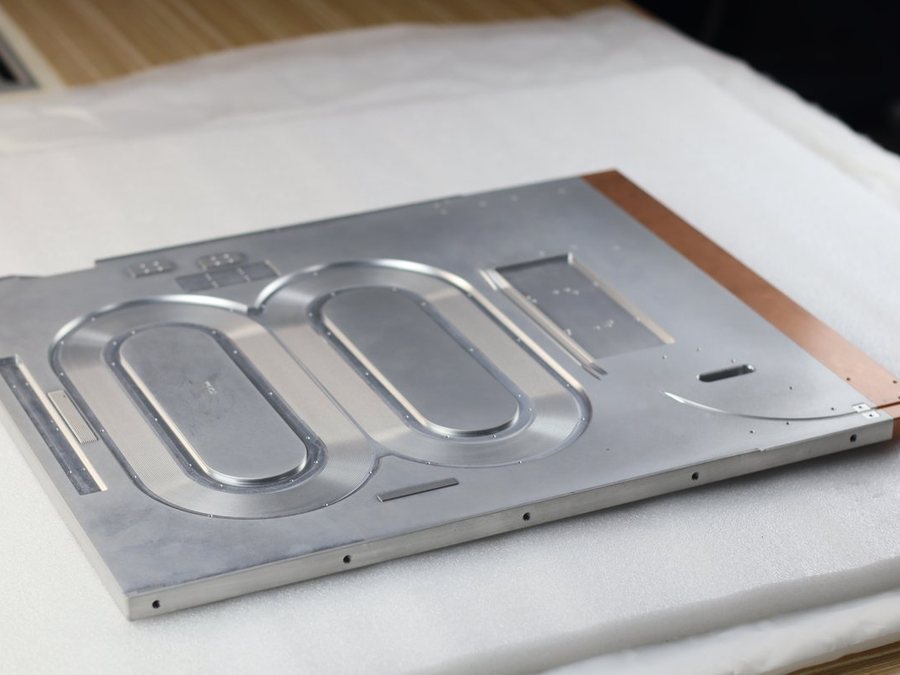
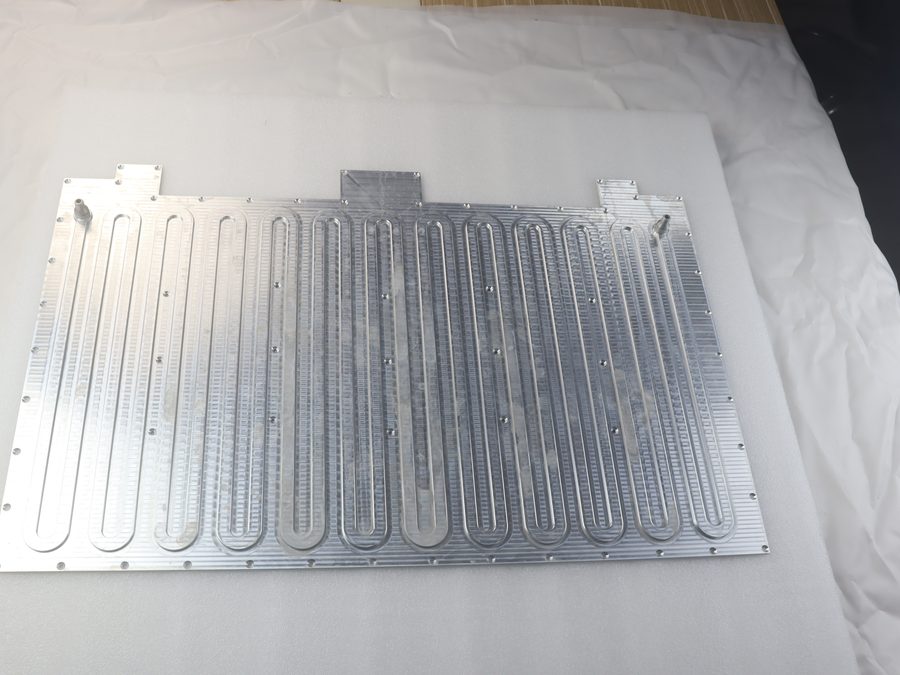
某自动驾驶域控项目:压铸铝壳体一体成形安装凸台与密封槽,FSW 盖板封流道,底部翅片兼顾停车热浸;整车快插水嘴,每件氦检漏 <1×10⁻⁶ Pa·m³/s,耐压与振动抽检。
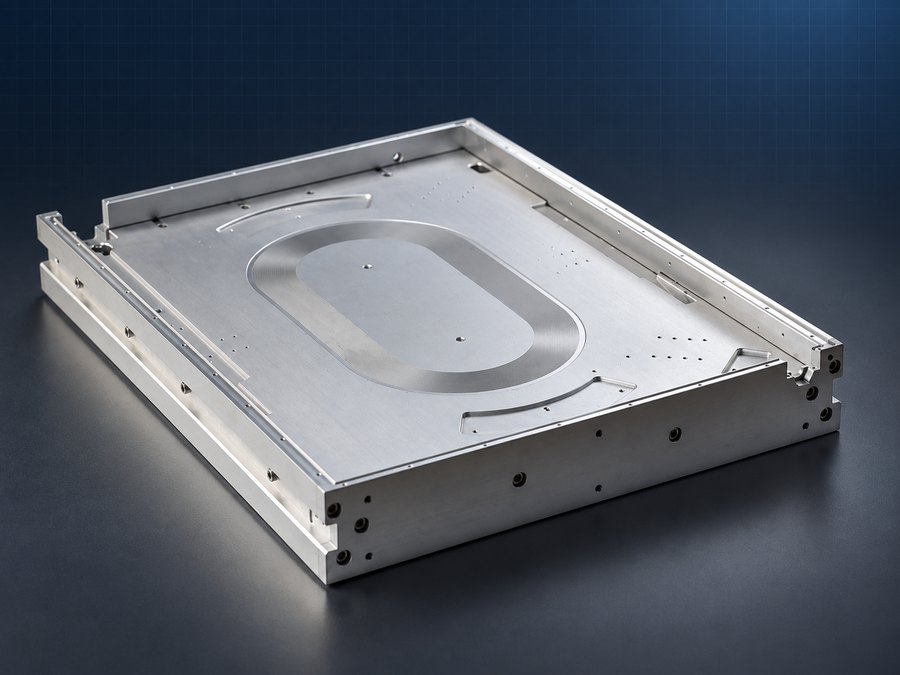
CNC 腔体样件
某域控样件阶段:CNC 一体铣出腔体流道、凸台与密封面,无模具出样(样品 4–6 周,含设计与仿真)做整机热测与水路匹配,定型后转压铸 + FSW 量产。
关于域控制器液冷板的常见问题
域控制器什么时候需要液冷?
整机功耗低于 80 W 一般靠压铸壳体自然散热,80–150 W 视安装位置与环境温度在强化被动、风冷、液冷之间选择,超过 150 W 或安装在密闭高温位置时液冷壳体是常规选择。双 SoC 城区 NOA 域控与 Robotaxi 四 SoC 平台基本都用液冷。
域控液冷壳体接整车哪一路冷却液?
通常接电子回路(与 OBC、DC-DC、电驱共回路),进液 35–65 ℃,介质 50% 乙二醇水。东吉热控按整车给定的分配流量与允许压降设计流道,避免抢占其他部件流量。
进液温度到 65 ℃,域控液冷壳体还压得住 SoC 吗?
能,前提是按高进液温度留出热阻余量。东吉热控 IGBT 液冷板标准品 T-HS202334 在 65 ℃、45% 丙二醇水进液下实测表面温度低于 70 ℃(2 × 2,500 W,6 LPM / 60 kPa);域控 SoC 热量更集中,需要在 SoC 正下方加密流道或嵌紫铜块,并按“进液温度 + 功率 × 热阻”先核算余量,再用 CFD 确认。
压铸壳体和 CNC 壳体怎么选?
样件和年量 500 台以下用 CNC 一体壳体,无模具、4–6 周出样;年量上千台转压铸壳体 + FSW 盖板,单件成本下降。两种壳体外形与接口保持一致,样件验证结果可直接沿用。
搅拌摩擦焊和钎焊封流道哪个更适合域控?
FSW 无钎料、无助焊剂残留,不存在流道堵塞与钎焊变形问题,适合压铸或 CNC 壳体的大面积盖板封合;多层复杂流道或需嵌铜的局部高热流区用真空钎焊。
SoC 位平面度能控制到多少?
SoC 贴装位在 FSW 后二次精铣,平面度按图纸单独标注控制,常规 0.05 mm 级,更高要求按图纸评估确认。多个凸台高度差按 PCB 器件高度定制。
需要提供哪些资料才能报价?
PCB 热源布局与功耗(SoC、内存、电源)、壳体 3D 或包络尺寸、整车冷却回路进液温度 / 流量 / 允许压降、密封与接口要求、年用量,热工程师回复流道方案、温差预估与报价建议。